Berita Industri
Rumah / Berita / Berita Industri / Tempa Bersertifikat ABS: Apa yang diperlukan Galangan Kapal Sebelum Memesan Suku Cadang Laut
 Rumah / Berita / Berita Industri / Tempa Bersertifikat ABS: Apa yang diperlukan Galangan Kapal Sebelum Memesan Suku Cadang Laut
Berita Industri
Tempa Bersertifikat ABS: Apa yang diperlukan Galangan Kapal Sebelum Memesan Suku Cadang Laut
2026-10-16
Galangan kapal menolak poros baling-baling palsu selama pemeriksaan masuk. Kimianya sudah benar, hasil tarikannya lolos, dan sertifikat gilingannya terlihat lengkap. Yang hilang adalah tanda tangan surveyor ABS pada catatan pengujian, sehingga poros tidak dapat masuk ke kapal yang dikelaskan tanpa izin atau pengujian ulang. Kesenjangan ini dapat menambah tiga hingga lima minggu pada jadwal pembangunan baru, dan penempaannya sendiri dengan sangat baik.
Tempa bersertifikasi ABS bukan sekadar tempa dengan laporan pengujian terlampir. Ini adalah komponen yang dibuat berdasarkan pengaturan survei dengan American Bureau of Shipping, di mana kualitas material, panas baja, rute penempaan, kupon pengujian, catatan perlakuan panas, dan dimensi akhir kinerja berdasarkan Peraturan ABS untuk Material dan Pengelasan. Sertifikat adalah langkah terakhir dalam rantai tersebut, bukan keseluruhannya.
Panduan ini mencakup hal-hal yang dikonfirmasi oleh sertifikat, suku cadang palsu mana yang biasanya memerlukannya, bagaimana langkah-langkah survei sesuai dengan jalur produksi normal, dan titik kegagalan yang paling banyak menyebabkan pengerjaan ulang.
Apa yang Sebenarnya Dikonfirmasi oleh Sertifikat ABS pada Penempaan
ABS bekerja pada dua tingkat, dan membingungkan keduanya menyebabkan sebagian besar tertunda. Yang pertama adalah persetujuan dari pabrikan, melalui persetujuan pekerjaan atau penilaian manufaktur yang memastikan bahwa pabrik, pengendalian proses, dan fasilitas pengujian sesuai dengan ruang lingkup yang dipasok. Yang kedua adalah sertifikasi produk individual, di mana surveyor memverifikasi bahwa suatu barang atau batch tertentu dibuat dengan kualitas yang dapat diterima, diuji sesuai kebutuhan dan dapat ditelusuri ke panas bajanya.
Untuk pembuatan poros, ABS mengakui tingkat penempaan dari Tingkat 2 hingga Tingkat 5, dengan kekuatan luluh yang meningkat dan kontrol kimia dan perlakuan panas yang lebih ketat seiring dengan peningkatan tingkat tersebut. Bagian struktural dan penahan tekanan mengikuti bab aturan terpisah. Nilai yang lebih tinggi tidak secara otomatis lebih baik: poros Kelas 5 memerlukan kontrol tungku yang lebih ketat, dan setiap penyimpangan dalam catatan perlakuan panas menjadi risiko sertifikasi langsung.
| Dokumen | Dikeluarkan oleh | Apa yang ditegaskannya | Kesenjangan umum |
|---|---|---|---|
| Sertifikat uji pabrik | Pabrik baja atau pemalsu | Hasil kimia dan mekanik dari panas baja | Tidak dengan sendirinya memenuhi persyaratan survei ABS |
| Sertifikat Kepatuhan | ABS | Bahan atau jenis produk memenuhi persyaratan aturan | Tidak membuktikan bahwa barang di pekarangan Anda dibuat berdasarkan pengawasan |
| Sertifikat satuan atau tes | surveyor ABS | Item atau batch tertentu, pengujian yang disaksikan, ketertelusuran nomor panas | Hanya sah jika surveyor benar-benar menyaksikan pengujian tersebut |
| Laporan pemeriksaan tidak merusak | Pemeriksaan subkontraktor | Hasil partikel ultrasonik atau magnetik | Prosedur harus diterima di kelas dan disertifikasi oleh personel |
Bagian Tempa Yang Biasanya Membutuhkan Sertifikasi ABS
Pada kapal yang berkelas, persyaratannya mengikuti fungsi. Komponen-komponen yang kegagalannya akan berdampak pada propulsi, kemudi, atau batas tekanan adalah komponen-komponen yang rata-rata akan dilihat oleh ABS dalam survei.
- Poros baling-baling, poros perantara, poros tabung buritan, dan poros dorong
- Stok kemudi, pintle kemudi, dan komponen pembawa kemudi
- Tempa kopling dan flensa yang merupakan bagian dari garis poros
- Baut laut, stud dan mur hidrolik untuk kopling dan rakitan kemudi
- Roda gigi, pinion dan poros untuk penggerak utama gearbox
- Mesin dek dan komponen tambatan jika notasi memerlukannya
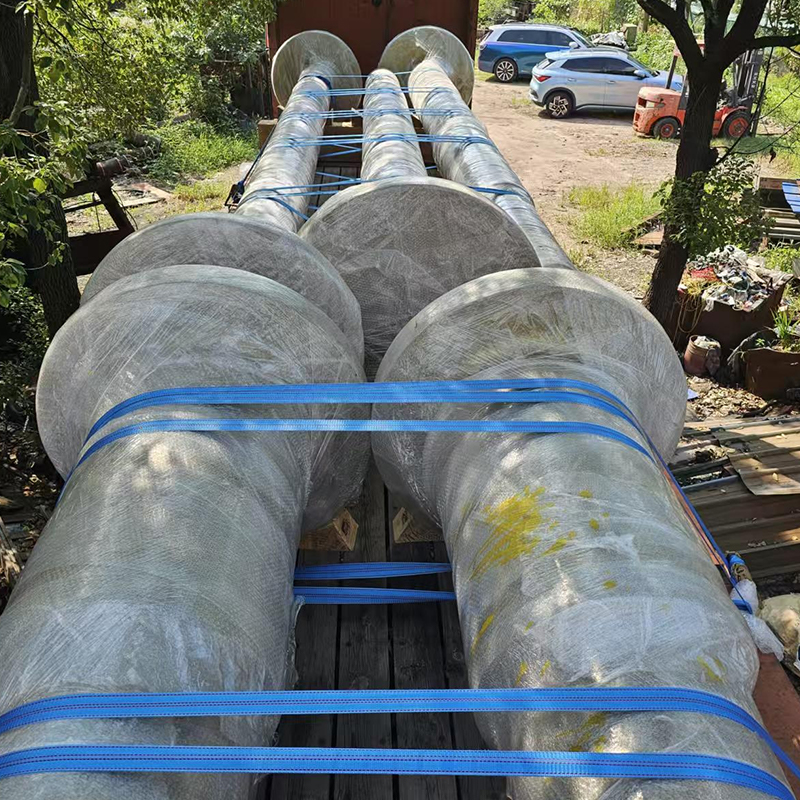 Penempaan Poros Baling-Baling untuk Kapal Laut Berkelas Penempaan poros baling-baling C45E untuk drivetrain kelautan penting, dengan bobot 10.500 kg dan dimensi besar; Periksa kebutuhan survei sebelum memesan. Lihat Produk →
Bagian di luar rantai penggerak dan kemudi diperlakukan berbeda. Poros pompa atau penempaan braket mungkin tidak memerlukan sertifikasi unit sama sekali, atau hanya sertifikat bahan, bergantung pada notasi kelas dan negara bendera. Selesaikan pertanyaan itu sebelum pesanan pembelian dilakukan, bukan setelah penempaan selesai. Pandangan yang lebih luas tentang keluarga yang sama ada di dalam diri kita penempaan mesin kapal dan pelabuhan jangkauan.
Rute Pengawasan dari Pesanan Pembelian hingga Pengiriman
Sertifikasi adalah suatu urutan, dan setiap langkah terkunci pada langkah berikutnya. Melompat ke depan jarang menghemat waktu.
- Pemeriksaan aturan dan pengamatan gambar: konfirmasi notasi kelas, nilai yang diperlukan, jadwal pengujian, dan suhu pengujian dampak apa pun sebelum gambar dirilis.
- Pemilihan baja: setiap musim panas harus dapat dilacak dan, jika diperlukan, Dihasilkan oleh pekerjaan yang disetujui. Nilai serupa dari sumber yang tidak disetujui tidak dapat diperbaiki hanya dengan pengujian.
- Penempaan: pengurangan rasio, kisaran suhu penempaan dan jumlah pemanasan ulang yang dicatat. Perbaikan pengelasan bukanlah keputusan bengkel; itu memerlukan persetujuan sebelumnya dan biasanya perlakuan panas berulang.
- Perlakuan panas: normalisasi atau pendinginan dan tempering sesuai levelnya, dengan bagan tungku, posisi pengisian daya, dan catatan termokopel disimpan untuk paket sertifikasi.
- Kupon uji: diambil dari perpanjangan penempaan, atau dari benda uji yang ditempa secara terpisah dengan rasio reduksi dan perlakuan panas yang sama dengan bagian yang menutupinya.
- Pengujian yang disaksikan: pengujian tarik, tumbukan dan kekerasan dilakukan dengan kehadiran surveyor, atau berdasarkan pengaturan pengawasan yang disepakati untuk pekerjaan yang disetujui.
- Pemeriksaan dan pemeriksaan dimensi: pemeriksaan ultrasonik hingga tingkat penerimaan yang disyaratkan, pemeriksaan partikel magnetik pada permukaan akhir jika ditentukan, dan laporan dimensi terhadap gambar yang disetujui.
- Penerbitan penandaan dan sertifikat: nomor panas, kadar, identitas suku cadang, dan stempel surveyor diterapkan sehingga ketertelusuran tetap bertahan selama pemesinan dan pengecatan.
Poin Inspeksi Pembeli Harus Dikunci Rilis Sebelum
Sebagian besar konfrontasi besar mengenai tempa bersertifikasi ABS bermula dari rincian yang terlambat disepakati. Barang-barang ini layak dituliskan ke dalam pesanan pembelian.
- Kecocokan nilai: nilai pada gambar harus sesuai dengan nilai yang diterima untuk lamaran tersebut. Menaikkan tingkat tersebut akan berdampak pada perubahan persyaratan dan kontrol tungku.
- Posisi kupon: kupon biasanya berasal dari perpanjangan ke arah tegangan kerja utama, bukan dari badan bagian.
- Ruang lingkup pengujian: pengujian tarik per panas, pengujian benturan pada suhu desain, dan pengawasan kekerasan di seluruh bagian yang diwajibkan oleh aturan.
- Tingkat dan cakupan pemeriksaan: menyetujui rencana pemindaian, referensi standar, dan format pelaporan terlebih dahulu, atau bagian tersebut mungkin memerlukan pemeriksaan kedua setelah pemesinan kasar.
- Kebijakan perbaikan: tidak ada perbaikan las tanpa persetujuan, dan tidak ada indikasi indikasi permukaan tanpa prosedur yang terdokumentasi.
- Tunjangan pemesinan: karena toleransi suhu dan toleransi jadi adalah hal yang berbeda. Sisakan stok yang cukup untuk pemeriksaan dan pemesinan akhir tanpa pemotongan di bawah bagian yang ditentukan.
- Kumpulan dokumentasi: sertifikat, bagan tungku, laporan pengujian, laporan pemeriksaan, dan laporan dimensi, semuanya direferensikan silang ke revisi gambar.
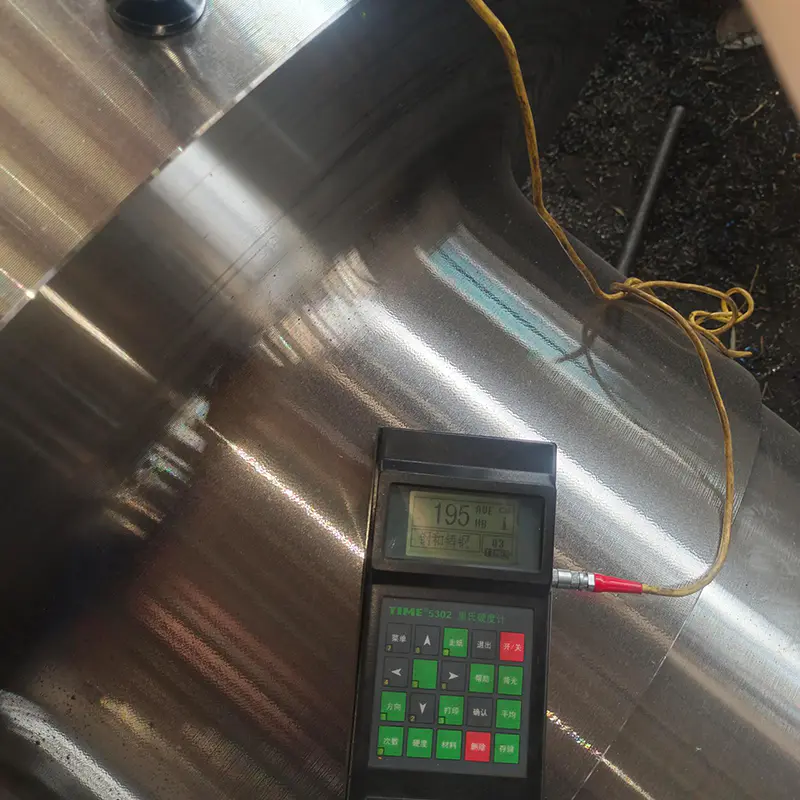 Penempaan Poros Menengah Laut dalam Baja C45E Penempaan poros perantara C45E, 12.100 kg, dengan perlakuan panas dan pemesinan presisi; mengizinkan catatan pengujian dan perawatan di awal pesanan pembelian. Lihat Produk →
Catatan perlakuan panas sering kali merupakan bagian terlemah dari arsip pemasok. Kami ringkasan dasar-dasar perlakuan panas logam menjelaskan parameter mana yang ingin dilihat surveyor.
Mengapa Tempa Bersertifikat ABS Ditolak atau Ditunda
Dalam praktiknya, penolakan jarang terjadi akibat kegagalan uji tarik. Mereka datang dari pertemuan dalam bukti.
- Sertifikat yang mencakup panas baja tetapi tidak mencakup masing-masing item, sehingga mengganggu ketertelusuran unit.
- Kupon uji yang ditempa dari panas yang berbeda atau diberi perlakuan panas yang berbeda dari bagian yang sudah jadi.
- Kekerasan melampaui batas aturan, menunjukkan transformasi yang tidak sempurna selama quenching.
- Pengujian dampak pada suhu yang salah atau dengan orientasi spesimen yang salah.
- Pemeriksaan ultrasonik dilakukan sebelum perlakuan panas akhir, sehingga hasilnya tidak lagi mewakili kondisi yang disampaikan.
- Bagan tungku tidak ada atau catatan daya pengisian tidak dapat menghubungkan komponen ke siklus tertentu.
- Perbaikan las yang tidak sah ditemukan pada survei akhir.
- Penandaan hilang selama pemesinan, sehingga tidak ada cara untuk menghubungkan bagian yang sudah jadi ke sertifikatnya.
Masing-masing hal ini murah untuk dicegah dan mahal untuk diperbaiki. Setelah poros selesai dikerjakan, pengujian ulang biasanya berarti membuang material atau menegosiasikan konsesi.
Waktu Proses, Biaya dan Nilai Karya yang Disetujui
Sertifikasi memerlukan biaya nyata: material kupon tambahan, kehadiran surveyor, pemeriksaan tambahan, dan beban dokumentasi kerja yang berjalan paralel dengan produksi. Untuk artikel pertama, perkirakan waktu tunggu tambahan satu hingga tiga minggu. Pada pesanan berulang yang diproduksi berdasarkan pengaturan kerja yang disetujui, waktu tersebut dapat berkurang menjadi beberapa hari karena inspeksi beralih ke dasar pengawasan dari kehadiran di setiap pengujian.
Tuas yang lebih baik adalah memilih pemalsu yang mengendalikan seluruh rantai di rumah. Setiap proses subkontrak merupakan penyampaian ketertelusuran dan peluang lain bagi catatan untuk sampai dalam keadaan tidak lengkap.
ACE Group memproduksi komponen palsu di lahan seluas 55 hektar di Jiangsu dengan ruang produksi tertutup seluas lebih dari 50.018 meter persegi, yang ditugaskan pada bulan November 2025. Pabrik ini mengoperasikan hammer elektro hidrolik seberat 3 ton, 5 ton, dan 15 ton serta mesin ring rolling vertikal 1 meter dan 1,5 meter, didukung oleh tungku berbahan bakar gas, tungku tahan perlakuan panas, tangki mitra, peralatan pengerasan induksi, dan pusat permesinan. Penempaan, perlakuan panas, permesinan, fabrikasi pengelasan, dan pelapisan permukaan berada dalam satu sistem kualitas, yang menjaga keterlacakan jumlah panas tetap utuh mulai dari pemasukan baja hingga pengiriman.
 Penempaan Rudder Stock untuk Sistem Kemudi Laut Stok kemudi berat yang ditempa dalam 316L, 45E dan 40Cr, contoh 8.700 kg dan D522 × 6002 mm, dipasok ke gambar untuk observasi kelas. Lihat Produk →
Poros, komponen kemudi, tempa flensa dan baut, blanko roda gigi, dan suku cadang khusus yang tidak standar didisuplai ke gambar, dengan catatan pengujian dan perawatan disiapkan untuk observasi kelas. Ketika notasi, nilai dan jadwal ujian dikonfirmasi pada tahap kutipan, jalur sertifikasi menjadi dapat diprediksi.
Penempaan bersertifikasi ABS berhasil atau gagal karena persiapannya, bukan karena kualitas bajanya. Selesaikan nilai, kupon ujian, tingkat ujian, dan dokumentasi yang ditetapkan sebelum penyisihan pertama dilakukan, dan surveyor menjadi pos pemeriksaan pada rute yang direncanakan, bukan menjadi penghalang di akhir perjalanan.


Berita
Kirim Pesan kepada Kami Sekarang Juga!
-
Terminal Seluler
-
Tautan Cepat
Produk Tentang Kami Peralatan & Kapasitas Kualitas Berita Hubungi Kami -
Kategori Produk
Penempaan Energi Tenaga Listrik Penempaan Mesin Kapal dan Pelabuhan Penempaan Pertambangan dan Metalurgi Penempaan Mesin Makanan dan Pakan Penempaan Industri Petrokimia Fabrikasi Pengelasan BAGIAN SELESAI YANG DISESUAIKAN -
Hubungi Kami
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Jalan Jinfeng No.21, Taman Pengembangan Ekonomi, Distrik Dafeng, Kota Yancheng, Jiangsu, Cina
Hak Cipta © 2025 Yancheng ACE Machinery Co., Ltd. Semua Hak Dilindungi Undang-undang.
Cina membuka produsen tempa mati
pemasok tempa presisi khusus